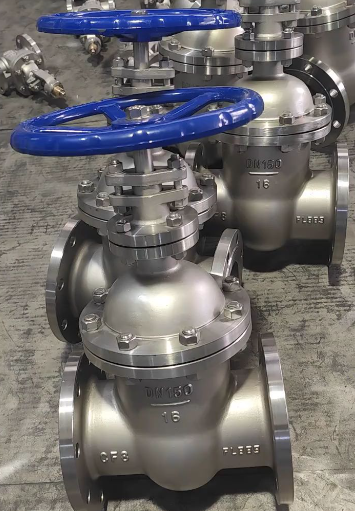
Stainless Steel Grade Selection para sa Gate Valves
Pagpili ng Materyal na Marka para saHindi kinakalawang na Steel Gate Valve Ang pagpili ng grado ng materyal para sa mga stainless steel na gate valve ay tinutukoy ng mga katangian ng media, kasama ang mga kondisyon ng serbisyo ng temperatura-presyon. Tatlong ginagamit na grado ng cast ang nakalista sa ibaba:
CF8 (304 Hindi kinakalawang na asero):Angkop para sa mahinang kinakaing unti-unting media tulad ng dilute na nitric acid at mga organic na acid. Maaari itong makatiis sa mga temperatura ng pagpapatakbo hanggang sa 400°C at naghahatid ng pinaka-epektibong gastos na pagganap.
CF8M (316 Hindi kinakalawang na Asero):Idinisenyo para sa moderately corrosive na mga serbisyo kabilang ang dilute sulfuric acid, phosphoric acid at seawater. Ang pinakamataas na temperatura ng pagpapatakbo nito ay umabot sa 450°C; ang pagdaragdag ng molibdenum ay makabuluhang nagpapabuti ng paglaban sa pitting corrosion.
CF3M (Ultra‑low‑carbon 316L Stainless Steel):Mas gusto para sa welded assemblies. Ang carbon content nito ay pinananatiling mababa sa 0.03%, na epektibong pumipigil sa intergranular corrosion sa loob ng weld heat-affected zones.
Para sa mga espesyal na kundisyon sa pagpapatakbo, available ang mga alternatibong grado:
CF8C (347 Hindi kinakalawang na asero):Ang pagdaragdag ng Niobium ay nagpapatatag ng carbon at naghahatid ng mahusay na pagtutol sa mataas na temperatura na intergranular corrosion.
CN7M (Alloy 20):Espesyal na formulated para sa mainit na puro sulfuric acid serbisyo.
Pamamaraan sa pagpili ng grado:
Kumpirmahin ang uri at konsentrasyon ng proseso ng media
Sumangguni sa corrosion-resistance handbook para i-verify ang corrosion compatibility ng mga marka ng kandidato
Tukuyin ang operating temperatura at mga parameter ng presyon
I-finalize ang grade na nakakatugon sa mga kinakailangan sa corrosion at pressure-temperatura
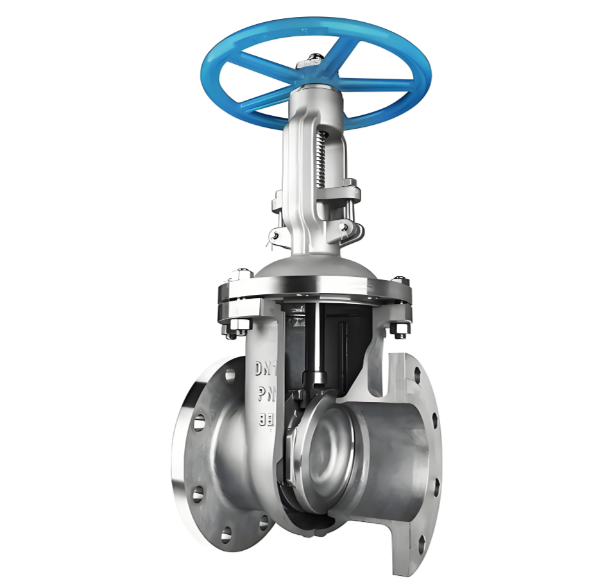
Mga Katangian ng Casting at Machining ngHindi kinakalawang na Steel Gate ValveAng kasanayan sa paghahagis para sa mga stainless steel na gate valve ay malaki ang pagkakaiba sa carbon-steel na gate valve.
Ang hindi kinakalawang na asero ay nagpapakita ng mas mahinang molten‑metal fluidity kumpara sa carbon steel. Ang temperatura ng pagbubuhos ay dapat na itaas ng 50‑80°C upang makamit ang kumpletong pagpuno ng amag; ang labis na temperatura, gayunpaman, ay nagiging sanhi ng magaspang na istraktura ng butil at nabawasan ang mekanikal na lakas.
Nagtatampok din ang stainless steel ng humigit-kumulang 1.5‑beses na mas mataas na pag-urong kaysa sa carbon steel. Ang mga malalaking risers ay samakatuwid ay ipinag-uutos sa disenyo ng gating-system upang mabawasan ang matinding pag-urong ng mga lukab. Nabubuo ang mas matigas na sukat sa ibabaw sa panahon ng paghahagis, na ginagawang mas labor-intensive ang shake-out at paggiling.
Sa mga operasyon ng machining, ang hindi kinakalawang na asero ay nagpapakita ng mahinang machinability at malakas na work-hardening tendency, na nagpapabilis sa pagkasira ng tool. Kasama sa mga praktikal na hakbang ang paggamit ng YG‑series cemented-carbide cutting tool, pagbabawas ng bilis ng pagputol sa 60‑70% ng mga tipikal na halaga para sa carbon steel, at paglalapat ng mas mataas na rate ng feed upang maiwasan ang pagtira ng tool sa mga layer ng ibabaw na pinatigas ng trabaho.
Ang espesyal na atensyon ay dapat ibigay sa matigas na mukha ng mga ibabaw ng sealing. Ang hindi magkatugmang thermal expansion coefficient sa pagitan ng stainless-steel base metal at Stellite hard-facing na deposito ay maaaring magdulot ng natitirang stress at pagbaluktot ng bahagi pagkatapos ng welding. Surface Treatment at Passivation para sa Stainless Steel Gate ValvesSa kabila ng intrinsic corrosion resistance ng stainless steel, ang wastong surface finishing at passivation ay nananatiling kritikal para sa maaasahang buhay ng serbisyo.
Panloob na paggamot sa ibabaw:
Ang mga panloob na daanan ng daloy ay nililinis ng sabog upang alisin ang casting scale at natitirang buhangin. Ang mga bahagi ay ginagamot sa pinaghalong nitric-hydrofluoric acid passivating solution. Ang paggamot na ito ay nag-aalis ng kontaminasyon sa ibabaw ng free‑iron at bumubuo ng isang pare-pareho, siksik na chromium‑oxide passive film na 2‑5nm ang kapal — ang pangunahing hadlang na nagbibigay ng proteksyon sa kaagnasan.
Ang kalidad ng passivation ay napatunayan sa pamamagitan ng blue‑spot test: ang test solution (potassium ferricyanide plus nitric acid) ay inilalapat sa ibabaw. Ang isang nakapasa na resulta ay nagpapakita ng walang asul na pagkawalan ng kulay sa loob ng 30 segundo; Ang mga asul na spot ay nagpapahiwatig ng natitirang libreng-iron contamination.
Panlabas na paggamot sa ibabaw:
Karaniwan, ang mga stainless-steel na gate valve ay hindi nangangailangan ng panlabas na patong ng pintura salamat sa magandang atmospheric corrosion resistance. Kapag ang mga detalye ng proyekto ay nag-uutos ng pininturahan na pagmamarka, ang isang epoxy primer ay dapat munang ilapat upang mapagtagumpayan ang mahinang pagdirikit ng pintura sa makinis na hindi kinakalawang-bakal na ibabaw, na sinusundan ng paglalagay ng topcoat.
Ang mga flange sealing face ay pinahiran ng anti-rust grease para sa pansamantalang proteksyon sa panahon ng transportasyon at pag-iimbak, pag-iwas sa ibabaw ng kalawang na mga spot na makompromiso ang pagganap ng sealing.
Mga Kaugnay na Balita
- Ano ang Forged Steel Gate Valve at Paano Ito Sinusuportahan ang Maaasahang Industrial Flow Control?
- Stainless Steel ANSI 150LB Flanged Y Strainer para sa Maaasahang Pipeline Filtration
- Kumpletong Proseso ng Pagsubok ng Stainless Steel Ball Valve | Karaniwang Inspeksyon at Pagtitiyak ng Kalidad
- Sanitary 3-Piece Butterfly Valve para sa Hygienic Fluid Control System
- Mga Trend ng Sanitary Union Check Valve sa Modern Hygienic Fluid Processing
- Two-Piece Flange Ball Valve: Mga Structural Principles, Mga Panuntunan sa Pag-install at Mga Limitasyon sa Application
Mag-iwan ako ng mensahe